Ausbildung · Elektroniker/-in für Automatisierungstechnik
Bist du bereit, der „Neurochirurg“ für High-Tech-Industrieanlagen zu werden? Du sorgst dafür, dass Roboter, Förderbänder und ganze Fabriken genau das tun, wofür sie gebaut wurden – vollautomatisch und hocheffizient.
Deine Mission bei Fritz
Als Elektroniker/-in für Automatisierungstechnik bringst du komplexen Automatisierungssystemen bei, was sie tun sollen. Deine Mission geht dabei weit über das bloße Kabelziehen hinaus: Du baust Schaltschränke nach Schaltplan mechanisch und elektrisch auf und verbindest die Komponenten an der Maschine mit der zentralen Steuerung.
Sensorsysteme, Steuerungssysteme und Kommunikationsnetzwerke werden von dir konfiguriert. Damit die Maschine weiß, was sie zu tun hat, programmierst du die Maschinenlogik und erstellst die Abläufe, damit alles sauber zusammenspielt.
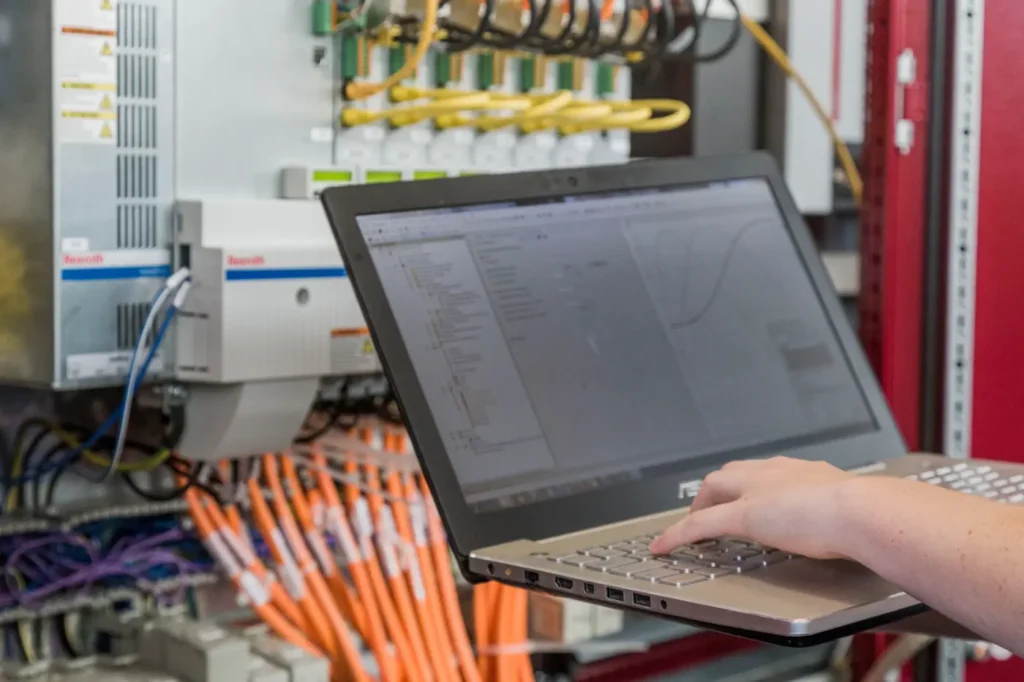
Wenn eine Anlage ausfällt und die Produktion steht, bist du der Retter: Mit spezieller Software und Diagnosesystemen analysierst du Funktionszusammenhänge, lokalisierst Störungen und behebst sie. Robotik, künstliche Intelligenz und digitale Transformation sind dabei dein tägliches Brot.
Auf einen Blick
Erstes Lehrjahr
Bei Fritz startest du deine Ausbildung mit einem starken Fundament: Im ersten Ausbildungsjahr bist du im Wechsel zwischen dem AZB – dem Ausbildungszentrum Mittelbaden in Gernsbach – und der Berufsschule.
Das AZB ist dein Einstieg in die Praxis. Hier lernst du Schritt für Schritt die wichtigsten Grundlagen, mit viel Unterstützung und in einem Umfeld, in dem du Dinge ausprobieren darfst: Grundlagen in Mechanik und Elektrotechnik, den sicheren Umgang mit Werkzeugen und Maschinen sowie erste praktische Abläufe und Übungen.
Auch nach dem ersten Lehrjahr gehst du für Workshops und Seminare ins AZB.
Kontakt
Marketing | Recruiting & Karriere
Noch Fragen zur Ausbildung bei Fritz Automation? Wir helfen dir gerne weiter. Dein späterer Ausbilder ist Tobias Baumgärtner und Matthias Gerstner.
Kontaktformular
Pflichtfelder sind mit * markiert. Antwort in der Regel innerhalb weniger Tage.
FAQ
Der Unterschied liegt in der Gewichtung der Fachgebiete. Elektroniker sind Spezialisten im Bereich Elektrotechnik und konzentrieren sich stärker auf Steuerung, Programmierung und die „Intelligenz“ von Anlagen. Mechatroniker sind Generalisten und verbinden Mechanik, Elektronik und Informatik. Sie bauen aus einzelnen Komponenten komplette Systeme auf und nehmen diese in Betrieb.
Es ist kein bestimmter Schulabschluss vorgeschrieben. Wir empfehlen jedoch mindestens einen mittleren Bildungsabschluss. Ein Blick auf die typische Verteilung bei Ausbildungsanfängern zeigt:
Für uns gilt: Es zählt der Mensch. Auch wir waren mal Schülerinnen und Schüler und wissen genau, dass Noten nur ein Puzzleteil des Gesamtbildes sind.
Deine vollständigen Unterlagen – Anschreiben, Lebenslauf und Zeugnisse – schickst du per E-Mail an bewerbungen@fritz-automation.com oder über das Formular auf dieser Seite.
Danach läuft es so ab: Wir sichten deine Unterlagen und melden uns in der Regel innerhalb weniger Tage. Überzeugt uns deine Bewerbung, laden wir dich zu einem persönlichen Gespräch ein. Verläuft das Gespräch gut, machst du ein Praktikum bei uns – anschließend bekommst du zeitnah unsere Rückmeldung.
Bei uns erwartet dich mehr als „nur“ eine Ausbildung:
Ausbildungsstart ist regulär der 1. September. Fällt dieser auf ein Wochenende, beginnt die Ausbildung am nächsten Werktag.
Die Ausbildung dauert in der Regel 3,5 Jahre.
Während deiner Ausbildung profitierst du bei uns von:
Du installierst und montierst elektrische Anlagen, programmierst und konfigurierst Steuerungssysteme, nimmst Anlagen in Betrieb und prüfst deren Funktion, analysierst und behebst Fehler, sorgst für die Vernetzung und Optimierung von Anlagen und arbeitest mit Industrierobotern und Cobots.
Die Ausbildung ist dual aufgebaut: Praxis im Unternehmen, Theorie in der Berufsschule. Das erste Lehrjahr bist du im Wechsel zwischen Berufsschule und AZB, einer Lehrwerkstatt mit Praxis und Theorie. So kannst du ab dem zweiten Lehrjahr direkt im Unternehmen mitarbeiten und das Gelernte anwenden.
Ja. Im zweiten Lehrjahr kannst du eine KIB3-Schulung inklusive Abschlussprüfung absolvieren. Dabei geht es um das Verständnis von künstlicher Intelligenz und ihre Anwendungsmöglichkeiten. Zusätzlich lernst du, wie man eine einfache KI beziehungsweise ein neuronales Netz programmiert.
Die Berufsschule ist die Josef-Durler-Schule in Rastatt. Der Unterricht findet im Blockunterricht statt: Du bist im Wechsel mehrere Wochen im Betrieb und anschließend wieder in der Schule. Ausgenommen ist das erste Jahr – hier wechselst du zwischen AZB und Berufsschule.
Dein Hauptfach ist BFKO. Dazu kommen Gemeinschaftskunde, Wirtschaftskunde, Deutsch, Englisch, BFKO-TP, CA und Ethik.
Die Abschlussprüfung besteht aus schriftlichen Prüfungen, zum Beispiel zu Elektrotechnik und Fachwissen, praktischen Aufgaben beziehungsweise einem betrieblichen Auftrag, der Erstellung einer Dokumentation sowie Präsentation und Fachgespräch. Dabei zeigst du, dass du eigenständig an automatisierten Anlagen arbeiten und Lösungen umsetzen kannst.
Die Ausbildung ist ein anerkannter Beruf in Industrie und Handwerk. Du schließt sie mit einer IHK-Abschlussprüfung ab.
Wenn deine Leistungen und dein Engagement überzeugen, hast du sehr gute Übernahmechancen. Danach stehen dir verschiedene Möglichkeiten zur Weiterentwicklung offen.
Du kannst direkt in den Beruf einsteigen und an automatisierten Anlagen arbeiten – zum Beispiel beim Aufbau, der Wartung und Optimierung von Anlagen, bei Inbetriebnahme und Fehleranalyse oder bei der Programmierung und Anpassung von Steuerungen. Mit wachsender Erfahrung kannst du mehr Verantwortung übernehmen, etwa in Projekten oder im direkten Kundenkontakt.
Nach deiner Ausbildung unterstützen wir dich aktiv bei deiner weiteren Entwicklung. Dich erwarten:
Wir fördern dich individuell und schauen gemeinsam, welcher Weg am besten zu dir passt.
Fachlich: Spezialisierung in Automatisierung, SPS, Software oder Elektrotechnik, Meister- und Technikerschule, Schulungen und Zertifizierungen.
Aufstieg: staatlich geprüfter Techniker Elektrotechnik, Entwicklung zum Spezialisten oder Projektverantwortlichen, Führungspositionen.
Studium: berufsbegleitend oder dual im Anschluss.
Persönlich: Ausbau von Soft Skills wie Kommunikation und Projektarbeit.
Nächster Schritt
Schick uns deine Unterlagen an bewerbungen@fritz-automation.com – oder ruf einfach an, wenn du vorher noch etwas wissen möchtest.
Wir kennen uns nicht nur mit der Handhabung von Blechen, Rohren und Brettern aus. Auch mit Gasen oder Flüssigkeiten wissen wir umzugehen. Selbst wenn diese explosiv, giftig, ätzend, heiß, kalt oder in irgendeiner anderen Form ungemütlich sind.
Die entsprechenden verfahrenstechnischen Aufgaben lösen wir mit zugeschnittenen Steuerungssystemen und Spezialkomponenten wie explosionsgeschützten Bedienpanels.
Als Projektbeispiel möchten wir Ihnen die Gasversorgung für ein Halbleiterwerk nennen, gesteuert und geregelt mit einer durchgängigen BOSCH REXROTH Lösung. Die Gaskabinette für die erforderlichen Prozessgase beherbergen jeweils zwei Gasflaschen. Sobald eine Flasche leer wird, schaltet das System automatisch auf die neue, volle Flasche um. Der Flaschenraum ist EX-Zone. Über pneumatische Aktoren und eigensicher versorgte Sensoren stellen wir den Explosionsschutz sicher. Eine Vielzahl von Systemfunktionen machen das System komplex: Spülzyklen für das Rohrsystem, Flaschenwaagen, Flaschenheizungen und vieles mehr.

Unsere grafische Bedienoberfläche, basierend auf dem BOSCH REXROTH Visualisierungsbaukasten WinStudio, sorgt dafür, dass für den Bediener das System einfach und übersichtlich bleibt. Im sicheren Gesamtsystem verlieren ungemütliche Gase ihren Schrecken. Versprochen.
Neue Fertigungstechnologien erfordern neue Lösungen der Antriebstechnik.
Fertigungsanlagen für Lithium-Ionen-Batterien oder Halbleiterbaugruppen erfordern besonders flexible Bearbeitungspositionen bei höchster Positioniergeschwindigkeit und Genauigkeit. Die passende Lösung für den Kernbereich dieser Anlagen ist unser Carrier-Transportsystem, das die Komponenten des Flexiblen Transfer-Systems FTS von Rexroth zu einem Komplettsystem macht. Ein System von Rexroth Solution Partners aus dem Silicon Schwarzwald, der Fritz Automation.
Innerhalb der Fertigungslinie werden die Werkstückträger (WT) vom RexrothTS2- Bandsystem transportiert. Im Herzen der Anlage übernimmt unser direkt angetriebenes Carriersystem die WT vom Band und sorgt für schnelle, flexible Positionierung im Bearbeitungsbereich der Werkstücke. Ist die Bearbeitung erledigt, werden die WT auf dem TS2-Band abgesetzt und machen sich auf die Reise durch den weiteren Fertigungsprozess.
Die Carrier werden über Lifts und eine Rückführstrecke in der unteren Etage wieder zur Startposition bewegt, wo sie den nächsten WT übernehmen. Schnittstellen zu allen gängigen Steuerungsplattformen machen die Einbindung des Systems in die Anlage einfach.
Ein perfekt abgestimmtes System, hoch dynamisch, mit frei programmierbaren Positionen und unabhängig voneinander agierenden Movern. Höchste Produktivität. Starke Lösung. Da würden wir selbst gerne Kunde sein.

Ihr Ansprechpartner:
Raphael Peteroff
Telefon: +49 (0) 72 28 96 86 – 22
E-Mail: vertrieb@fritz-automation.de
Bei unserer IT-Mannschaft mit ihrer Erfahrung und Expertise sind nicht nur Ihre klassischen Programmieraufgaben in guten Händen. Auch hoch innovative Lösungen bringen wir an den Start. Viele reden beim Thema Industrie 4.0 über künstliche Intelligenz (KI*). Wir setzen diese für Ihre Projekte nutzbringend ein.
Als Beispiel wollen wir Ihnen von einem Metallfertiger erzählen, der Unmengen von Stahlrohren zu Airbag-Sprenghülsen, Schalldämpfer oder Siebe verarbeitet. Menge und Typ der Werkstücke schwanken täglich. Die Typenvielfalt steigt, die Stückzahlen sinken. Nur ein Prophet kann die optimalen Rohrlängen und Mengen passgenau bestellen, die für die bevorstehenden Kundenaufträge auf Lager liegen müssen. Sollte man meinen.
Wer keinen Propheten hat, kann mit größeren Verschnitt-Mengen leben und seine Schrottkübel dementsprechend füllen. Oder besser, unsere KI-Software verwenden.
Die pfiffige und wirtschaftliche Lösung nutzt die KI-Strategie „Genetischer Code“. Ein evolutionärer Algorithmus „würfelt“ in kürzester Zeit unterschiedliche Parameter-Kombinationen und ermittelt, welche Lösung dem Optimum mit geringstem Verschnitt, also optimaler Kosten- und Umweltbilanz, am nächsten kommt. Bessere Ergebnisse werden durch neue Suchfelder verfeinert, bis das Ergebnis passt. Genau wie Darwins Theorie der Evolution auf der Basis zufälliger genetischer Änderungen, von der unser evolutionärer Algorithmus seinen Namen hat.
Unsere Methode der Einkaufsoptimierung für Materialien passt nicht nur für Stahlrohre, sondern für alle vergleichbaren Halbzeuge im Bereich Metall, Kunststoff und Holz. Firmenkasse und Umwelt werden geschont, und Ihr Disponent kann ruhig schlafen.
* im englischen Sprachraum AI, steht für “artificial intelligence“
Wer in klassischen Produktionsumgebungen unterwegs ist, kennt die Probleme der Zettelwirtschaft im Bereich der Produktionssteuerung. Dieses System stößt in Zeiten steigender Produktvielfalt bei gleichzeitig schrumpfenden Losgrößen und kürzeren Lieferzeiten an seine Grenzen.
Mit papierloser Fertigungssteuerung lösen wir die Aufgabe schnell, wirtschaftlich und dauerhaft. Die vom ERP System kommenden Aufträge übernehmen wir vollautomatisch auf unseren Leitstand im Meisterbüro. Dort verteilt und priorisiert der Fertigungsmeister schnell, flexibel und termingerecht die anstehenden Produktionsaufgaben auf die Maschinen seines Fertigungsparks.

Über die reinen Fertigungsdaten hinaus versorgt er den Mitarbeiter an der Maschine mit wertvollen Zusatzinformationen: Zeichnungen, Stücklisten, Rüstpläne, Qualitäts-Checklisten und vielem mehr, was das Fertigerherz begehrt.
Auf unserem Systemterminal an der Maschine sieht der Bediener die anstehenden Fertigungsaufträge in der vom Leitstand vorgegeneben Reihenfolge und alle für eine tadellose Fertigung nötigen Informationen. Die Abarbeitung der Aufträge, maschinenbedingte Probleme oder Stillstandzeiten meldet er über das System an den Fertigungsmeister zurück. Diese Aufgabe kann auch die Maschine eigenständig erledigen, wenn wir sie mit der entsprechenden Schnittstelle und Steuerungssoftware ergänzen. Oder wenn es sich um eine Fritz-Maschine handelt, die mit ihrer PC-Steuerung solche Fähigkeiten bereits an Bord hat.
Fest steht: unsere papierlose Fertigungssteuerung macht Vorgänge schneller, flexibler, transparenter und zuverlässiger als die klassische Zettelwirtschaft. Digitalisierung, die nützt.
Ihre Anforderung sieht anders aus, als in unserem Beispiel beschrieben? Wir sind gespannt. Fordern Sie uns. Damit es bei uns im Schwarzwald nie langweilig wird.
Jede Maschine braucht eine passende Bedienerschnittstelle, auch HMI genannt (human machine Interface). Unser Favorit: eine grafische Bedienoberfläche mit Touch-Funktion und klarer Farben- und Formensprache. Eine Kernkompetenz unserer IT-Mannschaft.
Unsere Maschinen (und auch die von uns gesteuerten Maschinen unserer Maschinenbauer- Kunden) verfügen über eine wachsende Vielfalt an Funktionen. Gleichzeitig soll die nötige Qualifikation der Mitarbeiter nicht steigen. Im Gegenteil: Weniger Qualifizierte haben eine Chance, wenn die Maschine mit unserer ausgefeilten Informationsstruktur komplexe Sachverhalte einfach an die Frau oder den Mann bringt.
Nach mehr als einem Vierteljahrhundert kontinuierlicher Entwicklung erweist sich unser HMI Konzept als hoch-flexible und dennoch in der Struktur standardisierte Mensch-Maschine-Schnittstelle.

Dabei nutzen wir die Möglichkeiten der Digitalisierung aus: Kontextbezogene Bedienungsanleitungen, Schaltpläne, Hydraulikpläne, Rüstpläne und vieles mehr sind im System integriert. Unser PC-gestütztes Bedienkonzept bringt genügend Festplattenkapazität mit, um Ihre Wünsche zu erfüllen. Natürlich können die Daten per Ethernet auch direkt vom Server geholt werden. Ganz wie Sie wünschen. Das in die Maschine integrierte Qualitätsmanagement erlaubt eine perfekte Chargenverfolgung und ordnet bei Bedarf alle qualitätsrelevanten Parameter dem einzelnen Werkstück zu. Die entsprechen erforderlichen Speicher zur Langzeitarchivierung stehen ebenso zur Verfügung wie die passenden Algorithmen zur nachträglichen Auswertung großer Datenmengen im Sinne eines „data mining“ nach Industrie 4.0-Maßstäben.
Gern nutzen wir für Sie unseren großen „Baukasten“ für eine passende und wirtschaftliche Lösung, die nicht mit Kanonen auf Spatzen schießt. Wir zeigen´s Ihnen.
Bei hydraulischen Standardpressen sorgt die Führung des Pressenstößels für eine exakte Parallelbewegung in Relation zum Pressentisch. Bei Pressen mit besonders breitem Stößel oder stark außermittigem Lasteintrag durch die Pressenwerkzeuge funktioniert dieses Prinzip nicht, da hier der Stößel verkantet.
Diese Aufgabe löst unsere hochdynamische hydraulische Gleichlaufregelung. Im Bildbeispiel kommt eine Presse des türkischen Herstellers HIDROMODE mit besonders hoher Stößelgeschwindigkeit zum Einsatz. Unsere Steuerungsplattform ist ein BECKHOFF TwinCAT PC-Steuerungssystem mit extrem kurzen Zykluszeiten. Die Stößelposition messen wir schnell und exakt über magnetostriktive Linearmaßstäbe mit EtherCAT Schnittstelle.

Das System ist prinzipiell auf allen gängigen Pressesystemen einsatzfähig und überzeugt durch hohe Dynamik und geringen Führungsverschleiß. Ein Zusatznutzen für den Anwender entsteht durch die integrierte hydraulische Schnittschlagdämpfung.
Steuerung: BECKHOFF TwinCAT
Sicherheitssteuerung: PILZ PnozMulti
Hydrauliksystem: Bosch REXROTH
Stößelbreite: beliebig
Umformkraft: beliebig
Lastschwerpunkt: beliebig
Stößel Senkgeschwindigkeit: 800 mm/sec
Stößelschiefstellung: < 0,2 mm
Gesamtsystem: überzeugend
Am Beispiel eines Bearbeitungszentrums für rotationssymmetrische Blechteile werden die Vorteile unserer Kurvenscheibentechnologie deutlich.
Standardmäßig werden Handlings- und Bearbeitungsbewegungen als „Punkt-zu-Punkt-Positionierung“ ausgeführt. Bei unserem Bearbeitungszentrum gehen wir einen anderen, innovativen Weg: Wir koppeln alle Bewegungen an eine virtuelle Leitachse und hinterlegen für jede Einzelbewegung ein optimales Bewegungsgesetz. Hydraulik- und Pneumatikachsen werden konsequent gegen servo-elektrische REXROTH Achssysteme ersetzt, die klassische SPS-Steuerung durch ein BECKHOFF. So sorgen wir für schnellere, ruckfreie Bewegungen. Energieverbrauch, Verschleiß und Geräuschpegel sinken.
Gegenüber der Vorgängermaschine unseres Marktbegleiters sorgen wir mit unserem Maschinenkonzept für 2,5-fache Produktivität bei 75 % Energie-Einsparung. Kunde und Umwelt freuen sich. Magie? Nein, Technologie von Fritz Automation aus dem Silicon Schwarzwald.
Aufsynchronisieren, bearbeiten, zurückfahren. Das sind die Grundfunktionen von Systemen zur Bearbeitung von Werkstücken während der Bewegung. Diese Systeme werden unter dem Oberbegriff „Fliegende Säge“ zusammengefasst. Anwendungen findet man beispielsweise im Bereich der Holzindustrie oder bei Fertigungslinien für Blechprofile. Die Fliegende Säge sorgt dabei für das exakte Ablängen des Endlos-Materials am Ende der Fertigungslinie.
Mit steigender Prozessgeschwindigkeit steigen dabei die Anforderungen an die Steuerungs- und Antriebstechnik. Wir sind Experten und lösen die Aufgabe durch ein schnelles Rechnersystem von BOSCH REXROTH oder BECKHOFF als Plattform für unsere ausgefeilte Software.
Als Vorschub bringen wir im Standardfall eine Zahnriemenachse – oder wenn´s schnell und genau sein muss – einen Linearmotor als Direktantrieb an den Start. Das Abtrennen erfolgt produktabhängig per Trennscheibe, Säge, Exzenterschere oder durch eine besonders robuste Planeten-Rolltrieb-Achse des Typs BOSCH REXROTH EMC-HD. Trennkräfte von mehreren Tonnen sind für uns kein Problem. Schneid- und Vorschubachse kommunizieren direkt miteinander, so dass keine Millisekunde verloren geht.
Wie hoch ist Ihre Materialgeschwindigkeit? Es dürfen gern einige hundert Meter pro Minute sein. Wir beherrschen das. Unsere Lösung wird Sie überzeugen.
Hydraulische und mechanische Pressen mit ein- oder mehrstufigen Werkzeugen werden standardmäßig mit Transfersystemen zum Transport der Bauteile ausgestattet. Bewährt? Naja. Der Nachteil dieser Systeme ist die feste Schrittweite und Bezugshöhe zwischen den Werkzeugen.
Weit flexibler ist unser Handhabungssystem auf der Basis von hängend agierenden KUKA Jet Robotern an Linearachsen auf beiden Seiten der Presse. Klarer Vorteil: große und frei programmierbare Roboter-Arbeitsräume bei der Materialzufuhr und den Werkzeugstationen. Wir sind ja nicht umsonst langjähriger KUKA Systempartner

Bei unserer Lösung sind die Stützen der Linearachsen auf der Schmalseite der Presse eingerückt. Die Jets können bei Bedarf komplett zur Seite gefahren werden. Das Werkzeugfenster der Presse ist dann komplett frei. Werkzeugwechsel oder manuelles Einlegen der Teile bei Tests oder Kleinstserienfertigung werden so zum Kinderspiel. Das können hängende Roboter von Haus aus nicht. Stehend montierte Roboter schon gar nicht.
Unsere PC-gestützte multiPress Steuerung mit flexibler Software- Kurvenscheibentechnologie für mechanische oder hydraulische Pressen erfüllt bei Funktionalität, Performance und Industrie 4.0 Ausstattung alles, was das kreative Umformerherz begehrt.

So entsteht ein perfektes Zusammenspiel von Presse, Materialfluss und Robotersystem. Verzahnt wie ein Schwarzwälder Uhrwerk. So haben wir´s gern.
Vielen Roboter-Fertigungsinseln ist ein Problem gemeinsam: Formlabile Teile lassen sich schlecht (oder gar nicht) automatisch zuführen. Wir haben die perfekte Ergänzung zum Roboter: der Mensch. Mit unserer RoboGATE Systemschleuse stellen wir sicher, dass der mit Höchstgeschwindigkeit arbeitende Roboter dem Bediener nicht in die Quere kommt.

Ergonomisch optimal legt der Bediener abwechselnd die zu bearbeitenden Werkstücke ins rechte oder linke Gate. Eine schlaue Mechanik mit Schließkantenüberwachung stellt sicher, dass ein Gate entweder zum Menschen oder zum Roboter hin geöffnet ist, nie aber zu beiden. Das bedeutet perfekte Sicherheit.
Schnellwechselsysteme für die Werkstückaufnahmen in den Gates und Greiferwechselsystemen an den Robotern machen die schnelle Umrüstung der Anlage zum Kinderspiel.
Besser Gates nicht.
Am Beispiel einer Druckmaschine zum variablen Bedrucken von Zollstöcken demonstrieren wir die Vorteile des Bosch Rexroth Kinematiksystems „ActiveMover“, voll integriert in ein von uns entwickeltes, hochdynamisches Zuführ- und Bereitstellsystem für die Werkstücke. So zeigen wir, was wir drauf haben.

Ein perfekt abgestimmtes Transport- und Werkstückträgersystem sorgt für ein flexibles Bedrucken unterschiedlichster Zollstocktypen. Die marktführende Technologie unseres Auftraggebers mPrint (wie wir zu Hause im Silicon Schwarzwald) ermöglicht kamerabasiert ein besonders präzises Tintenstrahl-Druckbild in Fotoqualität und mit atemberaubender Geschwindigkeit.

Die Highspeed-Carrier des ActivMover Systems sorgen für schnelle Bewegung im Druckbereich und flexible Sortierung bei den unterschiedlichen Stadien der Werkstücke bei ihrer ein- oder mehrseitigen Bedruckung. Eine schlaue Mechanik sorgt für reibungslose Funktionen. Der Rest ist passgenaue Software.
Ganz im Sinne von Industrie 4.0 fallen im Sekundentakt ein- bis vierseitig bedruckte Werkstücke aus der Anlage, gruppiert und etikettiert nach Endkunden-Wunsch. Das sieht man gerne. So muss es sein.

Ihr Ansprechpartner:
Raphael Peteroff
Telefon: +49 (0) 72 28 96 86 – 22
E-Mail: vertrieb@fritz-automation.com